常州爱杰机械有限公司非标零部件加工工艺与精度控制方案解析
📅 2026-09-23
🔖 常州爱杰机械有限公司:机械加工,机械设备配件,非标零部件,机械制造,设备定制
非标零部件的加工,难点往往不在单一工序,而在于从毛坯到成品全流程中累积的误差控制。常州爱杰机械有限公司在长期承接机械设备配件与设备定制任务时发现,客户图纸上的公差带一旦收窄到±0.01mm以内,传统"按序加工、最后检验"的模式就很容易出现批量超差。
误差从哪里来
装夹变形、刀具磨损、切削热位移,这三项是非标零部件精度损失的主要来源。以一件材质为45#钢的异形法兰为例,如果粗精加工之间不释放内应力,精铣后平面度可能在24小时内从0.02mm劣化到0.05mm以上。
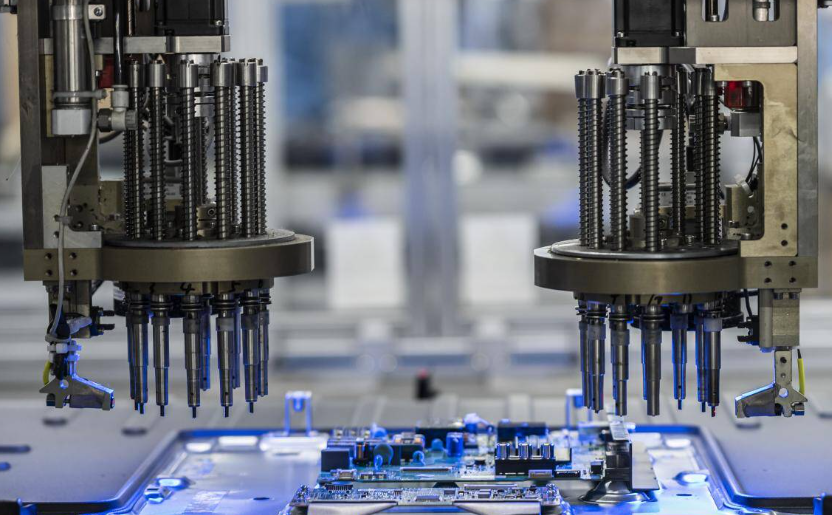
爱杰的工艺控制逻辑
针对上述问题,常州爱杰机械有限公司:机械加工,机械设备配件,非标零部件,机械制造,设备定制 的技术团队采用了一套分阶段控制方案:
- 粗加工后时效处理:对铸铁件和焊接件安排自然时效或振动去应力,再进入半精加工
- 基准统一原则:所有精加工工序共用同一组定位基准,减少基准转换误差
- 在线测量补偿:关键尺寸在机床上直接用测头采集数据,由CNC系统实时修正刀补
这套流程让批量一致性有了明显改善。
对比:常规工艺 vs 分阶段控制
以一批材质为304不锈钢的机械制造连接件为例,常规工艺下100件中约有7~9件需要返修;引入分阶段控制后,返修率降至2%以内,单件综合工时反而缩短了约12%,因为减少了反复装夹和试切的时间。
对于有非标零部件需求的客户,建议在询价阶段就提供完整的热处理要求和关键公差标注,这样爱杰的技术人员可以在设备定制方案中提前规划工序余量和检测节点,避免后期因工艺路线调整带来交期波动。