常州爱杰机械有限公司非标零部件加工精度控制与工艺方案解析
非标零部件加工往往面对的是单件、小批量、结构复杂且公差要求苛刻的场景,精度控制难度远高于标准件生产。常州爱杰机械有限公司在长期承接机械加工与设备定制任务的过程中,积累了一套针对非标件的工艺控制方法,本文从实际生产角度做一次梳理。
非标件精度失控的常见诱因
在实际车间里,精度问题很少是单一因素造成的。装夹变形、刀具磨损、机床热变形、编程余量分配不合理,这几类原因交织在一起,排查起来相当耗时。尤其是薄壁件和异形结构件,夹紧力稍大就会让工件在松开后回弹,尺寸直接超差。另一类高频问题是基准不统一——工序间换基准导致累积误差放大,这在多面加工的机械设备配件上表现得尤为明显。
还有一个容易被忽视的环节:毛坯余量波动。非标件毛坯多为单件采购或自制,余量一致性差,如果按固定参数走刀,切削力和热量的变化会直接影响最终尺寸稳定性。
工艺方案与控制要点
针对上述问题,常州爱杰机械有限公司:机械加工,机械设备配件,非标零部件,机械制造,设备定制 的业务线上,通常从三个层面介入:
- 基准统一与工序集中:尽量在一次装夹中完成关键尺寸加工,减少换基准次数;必须分序时,采用同一工艺基准并明确标注。
- 装夹方案优化:薄壁件改用轴向压紧或真空吸附,夹紧力通过试验确定上限值,避免弹性变形。
- 参数与补偿联动:粗精加工分离,精加工前让机床空运转预热,配合在线测量做刀具半径补偿修正。
在编程环节,余量分配建议粗加工留0.5~1mm,精加工单边切深控制在0.1~0.3mm,兼顾效率与表面质量。对于位置度要求≤0.02mm的孔系,优先采用镗削而非钻铰,配合三坐标抽检形成闭环。
实践中的几条经验
首件必须全尺寸检测,这一点在非标零部件加工中没有商量余地。批量虽小,但首件确认能拦住大部分系统性偏差。刀具管理上,建立每把刀的加工时长台账,到期强制更换,比凭手感判断可靠得多。另外,环境温度对高精度件的影响不可忽略,精密工序尽量安排在恒温时段或采取局部温控措施。
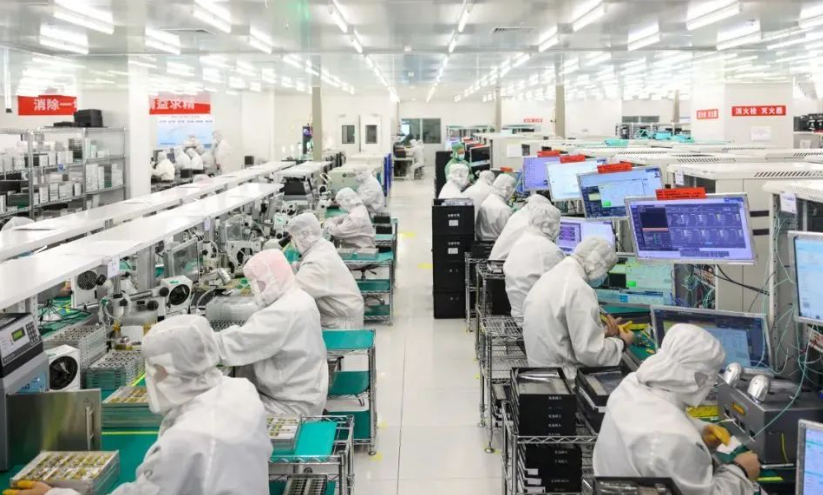
从制造端看,非标加工的竞争力不在于设备堆砌,而在于工艺方案的针对性和过程数据的可追溯性。把每一次精度偏差当作工艺改进的输入,逐步沉淀成企业自己的参数库和作业规范,这才是机械制造能力持续提升的底层逻辑。常州爱杰机械有限公司在设备定制项目中坚持这一思路,也希望与更多客户在复杂件加工上展开协作。